


Lityum iyon hücre punta kaynağı (spot welding), batarya hücrelerini nikel veya bakır iletken şeritlerle birleştirerek batarya paketi oluşturmak için kullanılan direnç kaynağı yöntemidir. Yüksek akımın kısa bir süre iletken malzeme üzerinden geçirilmesiyle temas noktasında lokal ısınma oluşur; metal yüzeyler erir ve soğuduğunda kalıcı, düşük dirençli bir bağlantı oluşturur. Isı sadece kaynak noktasında yoğunlaştığı için hücrenin iç yapısı ve elektrokimyasal dengesi korunur — bu da punta kaynağını lityum iyon paket üretiminde tercih edilen yöntem haline getirir.
Neden Punta Kaynağı Kullanılır?
Lityum iyon hücreler ısıya duyarlıdır. Hücre terminaline doğrudan lehim uygulamak, iç separatörü zayıflatabilecek kadar uzun süreli ve yaygın ısı transferine neden olur; bu da termal kaçak (thermal runaway) riskini artırır. Punta kaynağında ise:
- Isı milisaniyeler içinde, yalnızca temas noktasında oluşur.
- Elektrot kuvveti ve akım hassas şekilde kontrol edilebilir.
- Bağlantı direnci düşüktür, bu da enerji kaybını ve ısınmayı azaltır.
- Otomasyona uygun olduğu için yüksek hacimli üretimde tekrarlanabilir kalite sağlar.
Punta Kaynağı ile Lehim ve Lazer Kaynağın Karşılaştırması
| Kriter | Punta (Direnç) Kaynağı | Lehim | Lazer Kaynak |
|---|---|---|---|
| Isı etkisi | Lokal, çok kısa süreli | Geniş alan, uzun süreli | Çok lokal, hassas |
| Hücre hasarı riski | Düşük | Orta-Yüksek | Düşük |
| Ekipman maliyeti | Orta | Düşük | Yüksek |
| Otomasyon uyumu | Yüksek | Düşük-Orta | Yüksek |
| Üretim hızı | Yüksek | Düşük | Yüksek |
| Tipik kullanım alanı | Seri üretim batarya paketleri | Prototip, küçük ölçek onarım | Prizmatik/yüksek hassasiyet gerektiren paketler |
Lehim, ısı kontrolü zor olduğu için genellikle yalnızca prototipleme veya düşük hacimli onarım işlerinde tercih edilir. Lazer kaynak daha yüksek hassasiyet sunar ancak yatırım maliyeti punta kaynağına göre belirgin şekilde daha yüksektir.
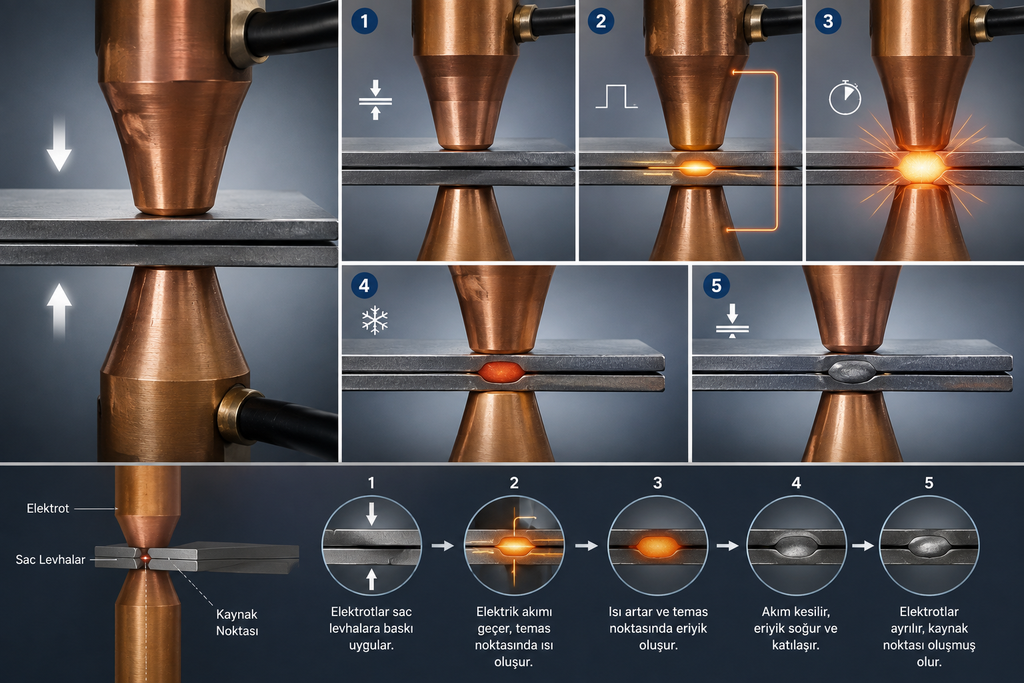
Punta Kaynağının Çalışma Prensibi
Süreç dört adımda özetlenebilir:
- Hizalama: Nikel veya bakır şerit, hücre terminali üzerine hassas şekilde konumlandırılır.
- Elektrot Teması: İki elektrot (tek veya çift taraflı konfigürasyonda) şeride belirli bir kuvvetle bastırılır.
- Akım Darbesi: Kısa süreli, yüksek yoğunluklu bir akım darbesi elektrotlar arasından geçirilir; temas direnci ısıya dönüşür ve metal yüzeyler ergime noktasına ulaşır.
- Soğuma ve Katılaşma: Akım kesildikten sonra elektrot basıncı bir süre daha korunur, ergiyen metal soğuyarak metalurjik bir bağ (weld nugget) oluşturur.
Kaynak kalitesini belirleyen dört temel parametre vardır: akım şiddeti, kaynak süresi, elektrot kuvveti ve elektrot uç geometrisi. Bu parametrelerin hücre kimyasına, şerit kalınlığına ve malzeme tipine göre optimize edilmesi gerekir; aksi halde soğuk kaynak (yetersiz füzyon) veya aşırı ısınma (hücre hasarı) riski oluşur.
Tek Taraflı ve Çift Taraflı Kaynak Konfigürasyonları
Tek taraflı (single-side) kaynak: Her iki elektrot da şeridin aynı yüzeyine temas eder. Elektrotlara erişimin tek yönden mümkün olduğu, örneğin hücre kutusunun bir tarafının kapalı olduğu tasarımlarda tercih edilir.
Çift taraflı (double-side) kaynak: Elektrotlardan biri şeridin üstünde, diğeri altında (veya karşı terminalde) konumlanır. Akım doğrudan iki elektrot arasından geçtiği için daha düşük akım değerleriyle daha güçlü ve tutarlı bağlantılar elde edilir. Yüksek hacimli silindirik hücre (18650, 21700, 32700 gibi) paketleme hatlarında yaygın olarak tercih edilen yöntemdir.
Hücre Tipine Göre Kaynak Farklılıkları
- Silindirik hücreler (18650/21700/32700): Terminal geometrisi standarttır, bu da otomatik kaynak hatlarına uyumu kolaylaştırır. Çift taraflı kaynak baskın yöntemdir.
- Prizmatik hücreler: Terminal yüzeyleri genellikle daha büyük ve düzdür; kaynak noktası sayısı ve dağılımı mekanik dayanım için kritik önemdedir.
- Pouch hücreler: Tab (uç) malzemesi genellikle daha ince ve alüminyum/bakır karışık olduğundan, akım ve süre parametreleri çok daha dar bir toleransla ayarlanmalıdır.
Kaynak Kalitesi: Hata Türleri ve Kontrol Yöntemleri
Üretimde en sık karşılaşılan kaynak hataları:
- Soğuk kaynak (kaynamama): Yetersiz akım veya süre nedeniyle metalurjik bağ oluşmaz; bağlantı mekanik olarak zayıf kalır.
- Sıçrama (spatter): Aşırı akım, ergiyen metalin dışarı fışkırmasına ve hücre yüzeyinde hasara yol açar.
- Aşırı ısınma: Elektrot kuvveti veya süre fazla olduğunda hücre iç yapısı zarar görebilir.
- Elektrot yapışması: Elektrot ucunun şeride yapışması, tutarsız kaynak kalitesine ve üretim duruşlarına neden olur.
Kaynak kalitesi genellikle çekme testi (tensile test) ve soyma testi (peel test) ile doğrulanır; bu testler kaynak noktasının mekanik dayanımını ölçer. Yüksek hacimli hatlarda, gerçek zamanlı akım/voltaj izleme sistemleri her kaynağı otomatik olarak değerlendirip hatalı bağlantıları anında işaretleyebilir.
Güvenlik Gereksinimleri
Lityum iyon hücreler yanıcı elektrolit içerir ve hatalı bir kaynak işlemi termal kaçak, kısa devre veya elektrolit sızıntısı riskini artırabilir. Bu nedenle punta kaynağı hatlarında:
- Elektrot ve akım parametreleri hücre üreticisinin toleransları dahilinde sabitlenmeli,
- Operatörler UV filtreli koruyucu gözlük veya kaynak maskesi kullanmalı,
- Otomatik hatlarda gerçek zamanlı kaynak izleme ve hata alarmı bulunmalı,
- Yangın söndürme veya izolasyon kabinleri hattın bir parçası olmalıdır.
Doğru Ekipman Seçimi
Ekipman seçiminde belirleyici faktörler: üretim hacmi (parça/saat), hücre formatı (silindirik/prizmatik/pouch), şerit malzemesi ve kalınlığı, ve mevcut hat otomasyon seviyesidir. Düşük-orta hacimli üretimde yarı otomatik tek istasyonlu sistemler yeterli olabilirken, yüksek hacimli seri üretimde çok istasyonlu, gerçek zamanlı izlemeli çift taraflı kaynak sistemleri tercih edilir.
logiCAN’ın iCANweld çift taraflı punta kaynak makinesi, silindirik hücre paketleme hatları için tasarlanmış olup gerçek zamanlı akım izleme ve hata tespiti içerir. Hücre sınıflandırma aşamasından (iCANsort) kaynak ve test aşamasına kadar tüm hattı tek bir otomasyon ekosisteminde birleştirmek isteyen üreticiler için uçtan uca bir çözüm sunar.
Sıkça Sorulan Sorular
Punta kaynağı nedir?
Punta kaynağı, yüksek akımın kısa süreliğine iki metal yüzey arasından geçirilmesiyle temas noktasında lokal ısı oluşturarak parçaları birleştiren bir direnç kaynağı yöntemidir.
Lityum iyon pillerde neden lehim yerine punta kaynağı tercih edilir?
Çünkü lehim geniş alana yayılan ve uzun süren ısı gerektirir; bu da hücre iç yapısına zarar verme ve termal kaçak riskini artırır. Punta kaynağı ısıyı milisaniyeler içinde ve yalnızca temas noktasında sınırlı tutar.
Tek taraflı ve çift taraflı kaynak arasındaki fark nedir?
Tek taraflı kaynakta her iki elektrot şeridin aynı yüzeyine temas eder; çift taraflı kaynakta elektrotlar şeridin karşılıklı yüzeylerinde konumlanır ve akım doğrudan aralarından geçer, bu da daha güçlü ve tutarlı bağlantı sağlar.
Kaynak kalitesi nasıl test edilir?
Kaynak noktasının mekanik dayanımı çekme testi ve soyma testi ile ölçülür; yüksek hacimli hatlarda ayrıca gerçek zamanlı akım/voltaj izleme sistemleri kullanılır.
18650, 21700 ve 32700 hücrelerde kaynak yöntemi değişir mi?
Temel prensip aynı kalır, ancak akım, süre ve elektrot kuvveti; hücre çapına, terminal yüzey alanına ve kullanılan şerit kalınlığına göre yeniden kalibre edilmelidir.

Leave a Reply