


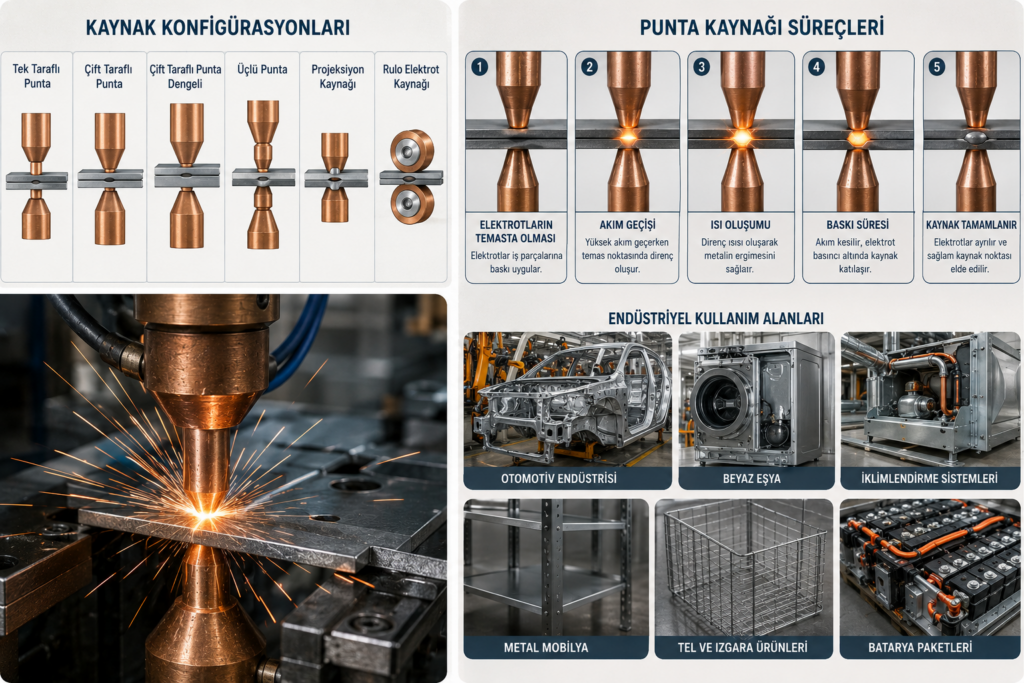
Punta kaynağı, iki veya daha fazla metal parçayı, aralarından geçirilen yüksek yoğunluklu elektrik akımının ürettiği direnç ısısıyla belirli noktalarda birleştiren bir direnç kaynağı yöntemidir. Bakır alaşımlı iki elektrot, birleştirilecek metal yüzeylere baskı uygularken aynı zamanda akımı da o noktaya yoğunlaştırır. Akımın oluşturduğu ısı metali ergitir ve elektrotlar basıncı korurken metal soğuyup katılaşarak kalıcı bir kaynak noktası (nugget) oluşturur.
Punta Kaynağının Fiziksel Prensibi
Punta kaynağının temelinde Joule Kanunu yatar: bir iletkenden geçen akımın ürettiği ısı, iletkenin direnci ve akımın karesiyle doğru orantılıdır (H = I²Rt). İki metal levha üst üste geldiğinde, temas yüzeyindeki direnç levhaların kendi içindeki dirençten daha yüksektir. Bu nedenle ısı en çok bu ara yüzeyde birikir, metal orada ergir ve dış yüzeyler nispeten soğuk kalır. Bu özellik, punta kaynağını hem hızlı hem de kontrollü bir birleştirme yöntemi yapar.
Süreç üç aşamada gerçekleşir:
- Sıkıştırma: Elektrotlar birleştirilecek parçalara temas eder ve belirli bir kuvvetle bastırır.
- Akım Uygulaması: Kısa süreli, yüksek yoğunluklu akım darbesi verilir; temas noktasında ısı oluşur ve metal ergir.
- Tutma ve Soğutma: Akım kesilir ancak elektrot basıncı bir süre daha korunur, ergiyen metal soğuyarak metalurjik bağı tamamlar.
Tipik kaynak süreleri, malzeme kalınlığına ve elektrot çapına bağlı olarak saniyenin onda biri ile yarısı arasında değişir.
Kaynak Konfigürasyonları
Punta kaynağı, elektrotların konumlandırılma şekline göre üç temel konfigürasyonda uygulanır:
Seri konfigürasyon: Elektrotlar aynı yüzeyde yan yana konumlanır, akım bir elektrottan girip parça üzerinden diğer elektrota geçer. Malzemenin yalnızca bir tarafına erişim mümkün olduğunda tercih edilir, ancak akımın bir kısmı ana kaynak noktası dışına kaçabileceğinden daha yüksek akım gerektirir.
Paralel (çift taraflı) konfigürasyon: Elektrotlardan biri parçanın bir yüzünde, diğeri karşı yüzünde konumlanır. Akım doğrudan iki elektrot arasından geçtiği için enerji kaybı azdır ve daha güçlü, tutarlı kaynaklar elde edilir. Yüksek hacimli otomatik hatlarda en yaygın kullanılan yöntemdir.
Step (kademeli) konfigürasyon: Bir tarafı kapalı veya erişimin kısıtlı olduğu montaj tasarımlarında kullanılır. Elektrotlar farklı seviyelerde konumlanarak istenmeyen ikincil kaynak noktalarının oluşmasını engeller.
Elektrot Malzemesi ve Geometrisi
Elektrot seçimi kaynak kalitesini doğrudan etkiler. İki ana elektrot tipi kullanılır:
- Bakır alaşımlı elektrotlar: Yüksek elektriksel iletkenlik gerektiren, bakır veya altın gibi iletken metallerin kaynağında tercih edilir.
- Krom-zirkonyum veya krom bakır elektrotlar: Paslanmaz çelik ve nikel gibi direnci yüksek malzemelerin kaynağında kullanılır; sertlik ve iletkenlik dengesi sağlar.
Elektrot ucunun geometrisi (düz, küresel, konik) temas alanını ve dolayısıyla akım yoğunluğunu belirler. Yanlış elektrot seçimi veya aşınmış elektrot ucu, kaynak noktasının şeklini bozar ve zamanla elektrodun yeniden şekillendirilmesini veya değiştirilmesini gerektirir.
Kaynak Kalitesini Belirleyen Parametreler
Punta kaynağında dört parametre kalite üzerinde belirleyicidir:
- Akım şiddeti: Isı üretiminin ana kaynağıdır, malzeme kalınlığı ve türüne göre kalibre edilir.
- Kaynak süresi: Isının yeterli füzyonu sağlayacak kadar uzun, ancak malzemeyi veya çevresindeki hassas bileşenleri zedelemeyecek kadar kısa tutulmalıdır.
- Elektrot kuvveti: Yetersiz kuvvet gevşek temas ve sıçramaya, aşırı kuvvet ise ince malzemelerde deformasyona yol açar.
- Elektrot çapı ve geometrisi: Akım yoğunluğunu ve kaynak noktasının nihai boyutunu belirler.
Bu dört parametre birbirine bağlıdır; birinde yapılan değişiklik diğerlerinin yeniden ayarlanmasını gerektirir.
Yaygın Kaynak Hataları
- Soğuk kaynak: Yetersiz akım veya süre nedeniyle metalurjik bağ tam oluşmaz, kaynak mekanik olarak zayıf kalır.
- Sıçrama (spatter): Aşırı akım veya yetersiz elektrot kuvveti, ergiyen metalin kaynak noktası dışına fışkırmasına neden olur.
- Elektrot yapışması: Elektrot ucunun malzemeye yapışması, kaynak tutarlılığını bozar ve üretim duruşlarına yol açar.
- Aşırı ısınma: Uzun süre veya yüksek akım, malzeme yüzeyinde renk değişimi, deformasyon veya hassas bileşenlerde hasara neden olabilir.
Kaynak kalitesi genellikle çekme testi (tensile test) ve soyma testi (peel test) ile doğrulanır. Yüksek hacimli üretim hatlarında, her kaynağın akım ve voltaj değerlerini gerçek zamanlı izleyen sistemler, hatalı noktaları otomatik olarak tespit edip işaretler.
Punta Kaynağının Avantajları
- Ek dolgu malzemesi veya alev gerektirmez, bu da işlemi hızlı ve temiz kılar.
- Otomasyona ve robotik uygulamalara son derece uygundur.
- Isı etkisi lokal ve kısa süreli olduğu için parçanın geri kalanı korunur.
- Tekrarlanabilirliği yüksektir, bu da seri üretimde tutarlı kalite sağlar.
Sınırlamalar
Punta kaynağı her malzeme ve kalınlık için uygun değildir. Genellikle ince sac ve şerit malzemelerde etkilidir; kalın kesitli parçalarda akımı iki elektrot arasından homojen şekilde geçirmek zorlaşır. Ayrıca yüksek iletkenliğe sahip bazı metaller (örneğin saf alüminyum), ısının hızla dağılması nedeniyle daha yüksek akım ve özel elektrot gerektirir.
Endüstriyel Kullanım Alanları
Punta kaynağı otomotiv gövde imalatından beyaz eşyaya, elektronik montajından raylı sistemlere kadar geniş bir yelpazede kullanılır. Batarya üretiminde ise özel bir önemi vardır: lityum iyon hücrelerin nikel veya bakır şeritlerle birleştirilmesinde, ısıya duyarlı hücre yapısını koruyarak güvenilir elektriksel bağlantı sağlar. Bu nedenle batarya paketleme hatlarında punta kaynağı, hem seri hem paralel bağlantılarda tercih edilen standart birleştirme yöntemidir.
logiCAN’ın iCANweld çift taraflı punta kaynak makinesi, bu prensipleri batarya hücresi paketleme hatlarına uyarlayarak gerçek zamanlı akım izleme ve otomatik hata tespiti ile yüksek hacimli üretimde tutarlı kaynak kalitesi sağlar.
Sıkça Sorulan Sorular
Punta kaynağı nedir?
Punta kaynağı, iki metal yüzey arasından geçirilen yüksek akımın oluşturduğu direnç ısısıyla parçaları belirli noktalarda birleştiren bir kaynak yöntemidir.
Punta kaynağı hangi malzemelerde kullanılabilir?
Çoğunlukla çelik, paslanmaz çelik, nikel ve nikel kaplı sac gibi elektrik direnci yeterli olan ince metal malzemelerde kullanılır. Saf bakır ve alüminyum gibi yüksek iletkenlikli metaller özel parametre ve elektrot gerektirir.
Seri ve paralel kaynak konfigürasyonu arasındaki fark nedir?
Seri konfigürasyonda elektrotlar aynı yüzeyde konumlanır ve akım parça üzerinden dolaşarak geçer. Paralel konfigürasyonda elektrotlar karşılıklı yüzeylerdedir ve akım doğrudan aralarından geçer, bu da daha güçlü ve enerji verimli kaynaklar sağlar.
Kaynak kalitesi nasıl kontrol edilir?
Çekme testi ve soyma testi ile kaynak noktasının mekanik dayanımı ölçülür. Otomatik hatlarda ayrıca gerçek zamanlı akım ve voltaj izleme sistemleri kullanılır.
Punta kaynağı lityum iyon batarya üretiminde neden tercih edilir?
Isı yalnızca kaynak noktasında ve çok kısa süreli oluştuğu için hücrenin iç yapısını korur, bu da lehim gibi geniş alana yayılan ısıtma yöntemlerine kıyasla hücre hasarı ve termal risk açısından daha güvenlidir.

Bir yanıt yazın